

Sektör haberleri
Ev / Haberler / Sektör haberleri / Terazi Kalibrasyon Prosedürü: Endüstriyel Tartım Sistemleri için Tam 6 Adımlı Kılavuz

Her endüstriyel tartım sistemi yavaş yavaş orijinal kalibrasyonundan sapar. Her seferinde uyguladığınız terazi kalibrasyon prosedürü, bu sapmanın kullanılabilir tolerans dahilinde kalıp kalmadığını veya faturalamayı, envanteri ve süreç kontrolünü etkileyen yük hatalarına dönüşüp dönüşmediğini belirler. Bilinen referans ağırlıklarını, kontrollü yüklemeyi, sıfır kontrolü ve açık başarılı-başarısız kayıtlarını birleştiren yapılandırılmış, tekrarlanabilir bir prosedür, yüksek kapasiteli kamyon kantarlarının ve sensör tabanlı sistemlerin yıllarca güvenilir kalmasını sağlayacaktır. Bu makale size tesis teknisyenlerinin ve servis ekiplerinin pratikte kullandığı çalışma adımlarını, toleransları, ekipman türlerini ve sıklık yönergelerini vermektedir.
Eksiksiz bir terazi kalibrasyon prosedürü beş şeyi kontrol eder: sıfır noktası, açıklık, doğrusallık, tekrarlanabilirlik ve dışmerkezlilik . Her birini anlamak, tartım sisteminin hangi bölümünün arızalı olduğunu belirlemenize yardımcı olur.
Örneğin, 0 t, 5 t, 10 t, 15 t ve 20 t'de test noktalarına sahip 20 tonluk bir platform terazisi, pratik referans toleransı içinde kalmalıdır: Uygulanan yükün ±%0,1'i . Tam yükte yani ±20 kg . Çoğu durumda, yeni dijital sistemler çok daha iyi performans gösterir; bu nedenle kaydedilen temel, teorik sınırdan daha önemlidir.
6 adımlı prosedür, sürecin hızlı ve tutarlı olmasını sağlar.
 Güvenilir Araç Tartım Sistemleri için Kantar Kantarı Üreticisi Bu üretici, tutarlı tartım prosedürleri için tasarlanmış dayanıklı kantar terazileri sağlar. Kararlı ortalamayı ve yerleşik belleği destekleyen dijital göstergeyle, veri kaydını basitleştirir ve altı adımlı hızlı işlemler sırasında manuel transkripsiyon hatalarını azaltır. Ürünü Görüntüle →
Sabit ortalama ve yerleşik belleğe sahip bir dijital tartım göstergesinin kullanılması, veri kaydetme aşamasında yardımcı olabilir ve manuel transkripsiyon hatalarını azaltabilir.
Seç doğrudan ağırlık kalibrasyonu küçük ve orta ölçekler için. Kullanım ikame kalibrasyonu toplam ağırlık mevcut referans ağırlıklarınızı aştığında.
| Yöntem | Şunun için en iyisi: | Doğruluk seviyesi | Ekipman | Tipik çaba |
|---|---|---|---|---|
| Doğrudan ağırlık | Küçük ve orta platform terazileri | Yüksek | Hassas referans ağırlıkları | Düşük ila orta |
| Oyuncu değişikliği | Büyük kamyon kantarları, hazne kantarları | Orta ila yüksek | Referans yüklü araçlar, stabil test nesneleri | Orta ila yüksek |
Referans yükün doğrudan gösterge üzerinde okunabilmesi nedeniyle doğrudan ağırlık kalibrasyonu daha basit ve daha doğrudur. İkame kalibrasyonu bir referans nesnesi kullanır ve ardından bu yükü teraziye aktarır; bu da ek hata riskini artırır. Yine de, yeterli referans ağırlığını geniş kapasiteli bir teraziye istifleyemediğinizde ikame gereklidir.
Her kuruluma uyan tek bir aralık yoktur. Doğru sıklık, kullanım yoğunluğuna, çevre koşullarına ve ölçülemeyen bir hatanın maliyetine bağlıdır.
| Ekipman | Önerilen aralık | Ana sebep |
|---|---|---|
| Tezgah ölçeği | 6 ay | Sık kullanım, görünür günlük kullanım |
| Kamyon kantarı | 12 ay | Yüksek capacity, outdoor exposure |
| Kemer ölçeği | 3 ila 6 ay | Sürekli çalışma, malzeme birikmesi |
| Satır içi yük hücresi | 12 ay | Sabit kurulum, orta derecede sapma |
Şok yüklemeye, yoğun trafiğe veya aşındırıcı ortamlara maruz kalan teraziler daha sık kalibre edilmelidir. En kısa pratik aralık, küçük bir kaymanın önemli mali veya operasyonel kayba neden olabileceği durumlarda anlamlıdır.
Çevresel değişiklikler ve mekanik aşınma, kalibrasyon sapmasının en büyük iki nedenidir.
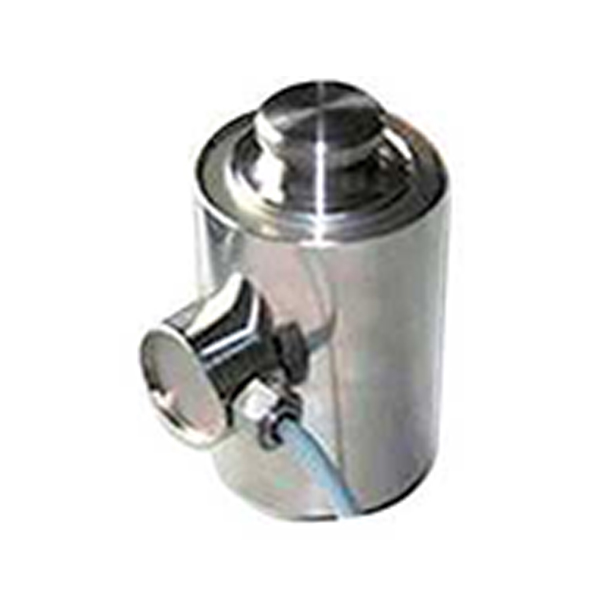 Uzun Mesafe Stabil Tartım için Sütun Tipi Dijital Yük Hücresi Uzun mesafeli iletim için dijital çıkışa ve 50 tona kadar kapasiteye sahip bu yük hücresi, neme ve elektromanyetik girişime karşı dayanıklıdır. Kendi kendine teşhis fonksiyonu ve veri yolu yapısı 16'ya kadar sensörü destekler, bu da onu dış mekan kamyon kantarları için ideal kılar. Ürünü Görüntüle →
Dış mekan kamyon kantarları için kaynaklı kapaklara sahip sızdırmaz sensörler, nem girişine karşı ilk savunma hattıdır. Uzun mesafeli sinyal iletimi gerektiren kurulumlarda, endüstriyel sınıf çıkışlı sütun tipi dijital yük hücresi, gürültünün azaltılmasına ve iletilen sinyalin sabit tutulmasına yardımcı olur. Bu tasarım hakkında daha fazla bilgiyi makalemizde okuyabilirsiniz. sütun tipi dijital yük hücresinin uzun mesafeli veri iletimini nasıl sağladığı .
Doğrulama başarılı-başarısız adımıdır. Kaydedilen taban çizgisine göre maksimum hatayı, tekrarlanabilirliği, sıfıra dönüşü ve çıktı kararlılığını kontrol edin.
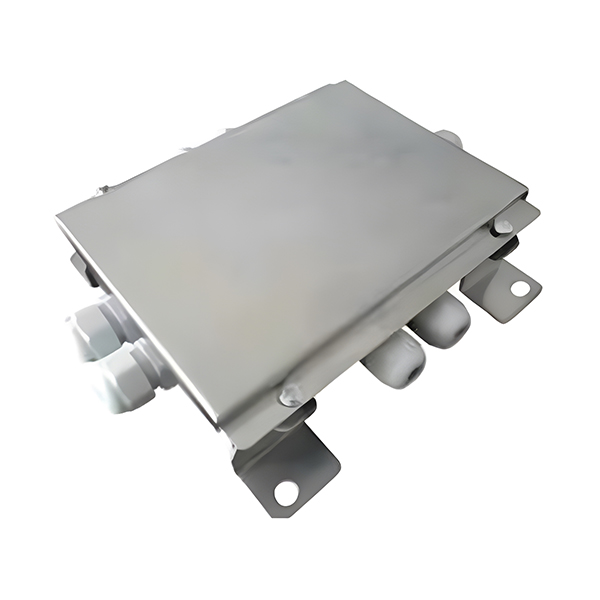 Yük Hücresi Dengeleme ve Doğrulama için Dijital Bağlantı Kutusu Bu bağlantı kutusu, sensör terminali başına bağımsız koruma, anti-statik ve dalgalanma özellikleri ve kararlı iletişim için ayarlanabilir eşleştirme dirençleri sağlar. Doğrulama sırasında dengesiz köşelerin izole edilmesini sağlayarak doğru terazi performansı sağlar. Ürünü Görüntüle →
Dijital bağlantı kutusu, her yük hücresinin çıkışını karşılaştırmanıza ve dengesiz bir köşeyi tam ölçekli bir hataya dönüşmeden önce izole etmenize olanak tanır. Bu nedenle doğrulama aşamasında değerli bir araçtır.
Terazi bu kontrollerden herhangi birini geçemezse bir sonraki adım sahada ayarlama yapmak veya servis ekibiyle iletişime geçmek olacaktır. Bizim kalibrasyon doğrulama ve sertifikasyon sayfası Mevcut hizmet düzenlemelerini daha ayrıntılı olarak açıklar.
Tipik bir kamyon kantarı kalibrasyonu yaklaşık olarak 1 ila 3 saat . Gerçek süre, test noktalarının sayısına, referans ağırlıkların mevcudiyetine ve terazide ek köşe ayarı gerektiren bir eksantriklik sorununun bulunup bulunmadığına bağlıdır.
Birçok endüstriyel uygulama için pratik bir referans toleransı Uygulanan yükün ±%0,1 ila ±%0,5'i . 30 tonluk ölçekte %0,1 eşittir Tam yükte 30 kg . Rutin tartım için üst uçta 30 kg'lık bir sapma genellikle kabul edilebilir ancak nihai kuralı kendi süreç sınırlarınız belirlemelidir.
Evet. İkame kalibrasyonu, yüklü bir kamyon veya dolu bir konteynır gibi sabit bir test nesnesi kullanılarak gerçekleştirilebilir. Referans nesnesi öncelikle kalibre edilmiş bir terazide veya bilinen bir yük hücresinde tartılır, daha sonra hedef terazi için yük kaynağı olarak kullanılır. Bu yöntem daha az doğrudandır ancak ağır kurulumlarda kullanışlıdır.
Aynı yük için farklı okumalar, bir tekrarlanabilirlik sorunu . Bunun nedeni mekanik bağlanma, hasarlı yük hücreleri, gevşek montaj cıvataları veya elektrik gürültüsü olabilir. Tekrarlanabilirlik testiyle başlayın ve sensörün arızalı olduğunu varsaymadan önce montaj sistemini inceleyin.
Hayır. Kalibrasyon, görüntülenen ağırlık ile bilinen referans ağırlık arasındaki farkı ölçer. Doğrulama, bu farkın kabul edilebilir bir sınırda kalıp kalmadığını değerlendirir. Bir teraziyi kalibre edebilir ve verilere dayanarak kullanım amacına uygun olup olmadığına karar verebilirsiniz.
Kaydedilen sapma toleransınızı aştığında, yük hücresini veya bağlantı kutusunu değiştirdikten sonra, teraziyi yeni bir konuma taşıdıktan sonra veya terazi ayarlanamayan sıfır sapmaya döndüğünde yeniden kalibre edin. Belgelenmiş bir geçmiş bu kararı çok daha kolaylaştırır.
Kalibrasyon bir formalite değildir. Sisteminizin sağlığının bir ölçümüdür. Prosedürü tutarlı tuttuğunuzda, verileri belgelediğinizde ve her çalışmayı bir öncekiyle karşılaştırdığınızda, sorunlar operasyonunuzu etkilemeden önce doğruluk üzerinde kontrol sahibi olursunuz. Kalibrasyon aralığını tesisinizin gerçek koşullarıyla eşleştirin ve kendisi de güvenilir olan referans ekipmanı kullanın.
Telif Hakkı © Ningbo Jiuding Weighing Equipment Co., Ltd.


